
 Procesamiento de frutas y verduras.
 Soluciones de procesamiento de nueces
 Soluciones de procesamiento de pastelería


Para evaluar una línea de producción de galletas sándwich, la capacidad debe expresarse en kilogramos de producto conforme dentro de envases terminados. Los kilogramos de masa que procesa la moldeadora, las tapas que salen del horno y las galletas rellenas que llegan al envasado representan etapas diferentes. Para relacionarlas hay que conocer la pérdida de masa durante el horneado, la proporción de crema, los rechazos y el rendimiento de cada formato de empaque. La capacidad final solo puede acordarse para un producto, una configuración y unas condiciones de ensayo definidos.
En Argentina, estos productos también se conocen como galletitas rellenas. Para una fábrica que necesita abastecer distintos canales comerciales, el desafío es mantener peso, textura, presentación y producción estable mientras cambia de sabor o formato.
Esta guía complementa la solución de procesamiento de galletas de GELGOOG con los puntos que conviene revisar antes de aceptar una propuesta técnica.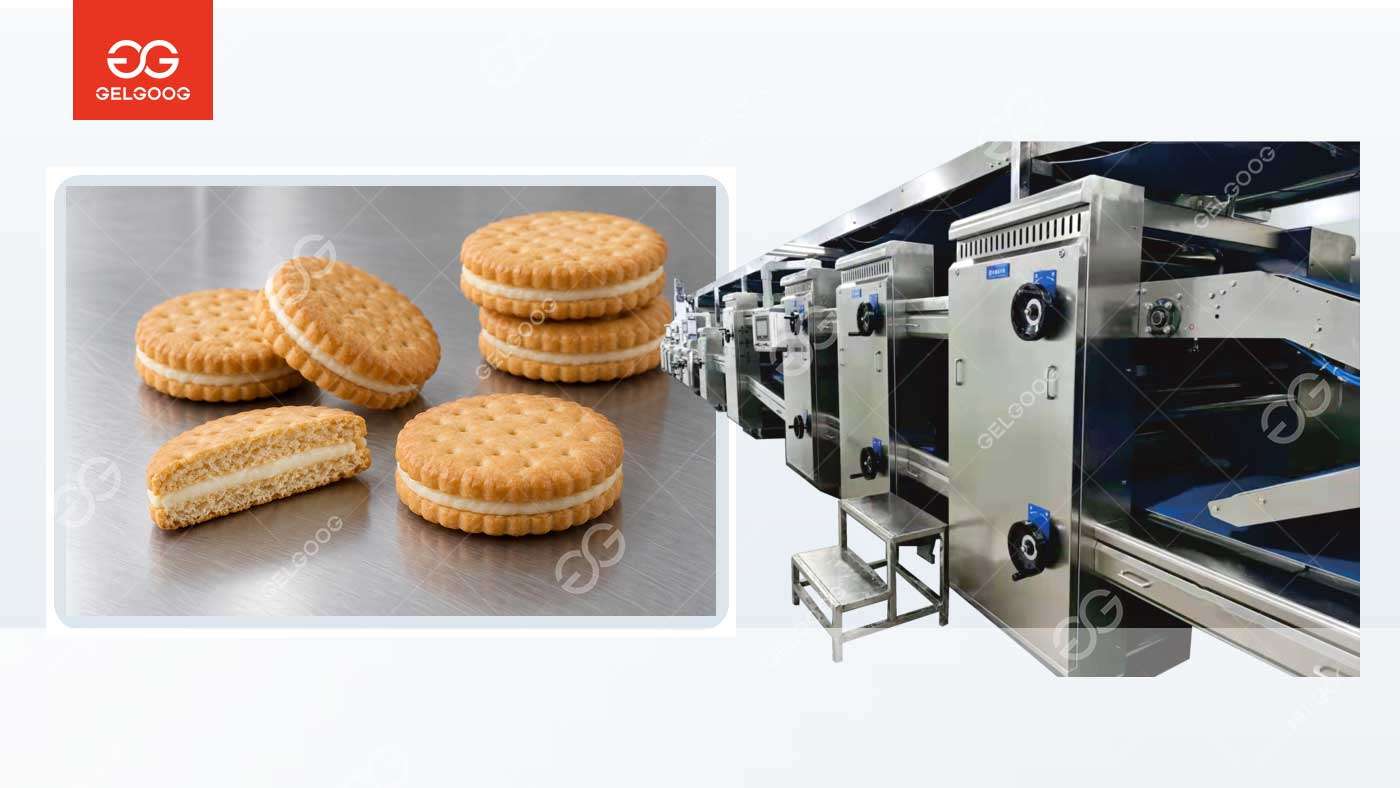
1. ¿Qué significa realmente la capacidad de una línea de galletas sándwich?
La capacidad útil es la cantidad de alimento conforme que la línea entrega en paquetes aceptados durante un período definido. Debe excluir el peso del material de empaque y distinguirse de la velocidad instantánea alcanzada durante unos minutos.
| Etapa | Qué debe medirse | Qué puede cambiar el resultado |
|---|---|---|
| Preparación y moldeo | kg/h de masa procesada y piezas moldeadas conformes | Receta, ciclo de mezcla, alimentación y extracción del molde |
| Horneado | kg/h de tapas horneadas con calidad aceptada | Pérdida de humedad, tiempo de cocción y rechazos |
| Encremado y armado | kg/h y unidades/min de galletas sándwich conformes | Peso de crema, alineación y roturas |
| Envasado | kg/h netos en paquetes aceptados y paquetes/min | Agrupación, formato, sellado, rechazos y paradas |
Un ejemplo de balance de producto
Supongamos un objetivo ilustrativo de 750 kg/h de galletas sándwich envasadas, con un 20 % de crema sobre el peso del producto:
Tapas horneadas incorporadas al producto vendido: 600 kg/h.
Crema incorporada al producto vendido: 150 kg/h.
Este cálculo todavía no contempla pérdidas posteriores al horneado. Si, únicamente para ilustrar el balance, el rendimiento desde las tapas disponibles y la crema dosificada hasta el producto envasado fuera del 97 %, se necesitarían aproximadamente:
618,6 kg/h de tapas horneadas.
154,6 kg/h de crema.
El ejemplo supone una pérdida proporcional de ambos componentes. En una planta real, las roturas de tapas y las pérdidas de crema deben calcularse por separado.
Para convertir la necesidad de tapas horneadas en masa cruda, hace falta otro dato: el rendimiento real del horneado para esa receta.
Estas cifras son un ejemplo matemático, no una especificación de equipo ni un rendimiento validado. Su utilidad es mostrar por qué una capacidad de horno aparentemente suficiente puede dejar de serlo al considerar las pérdidas posteriores.
No compare dos ofertas hasta que ambas usen la misma base de capacidad.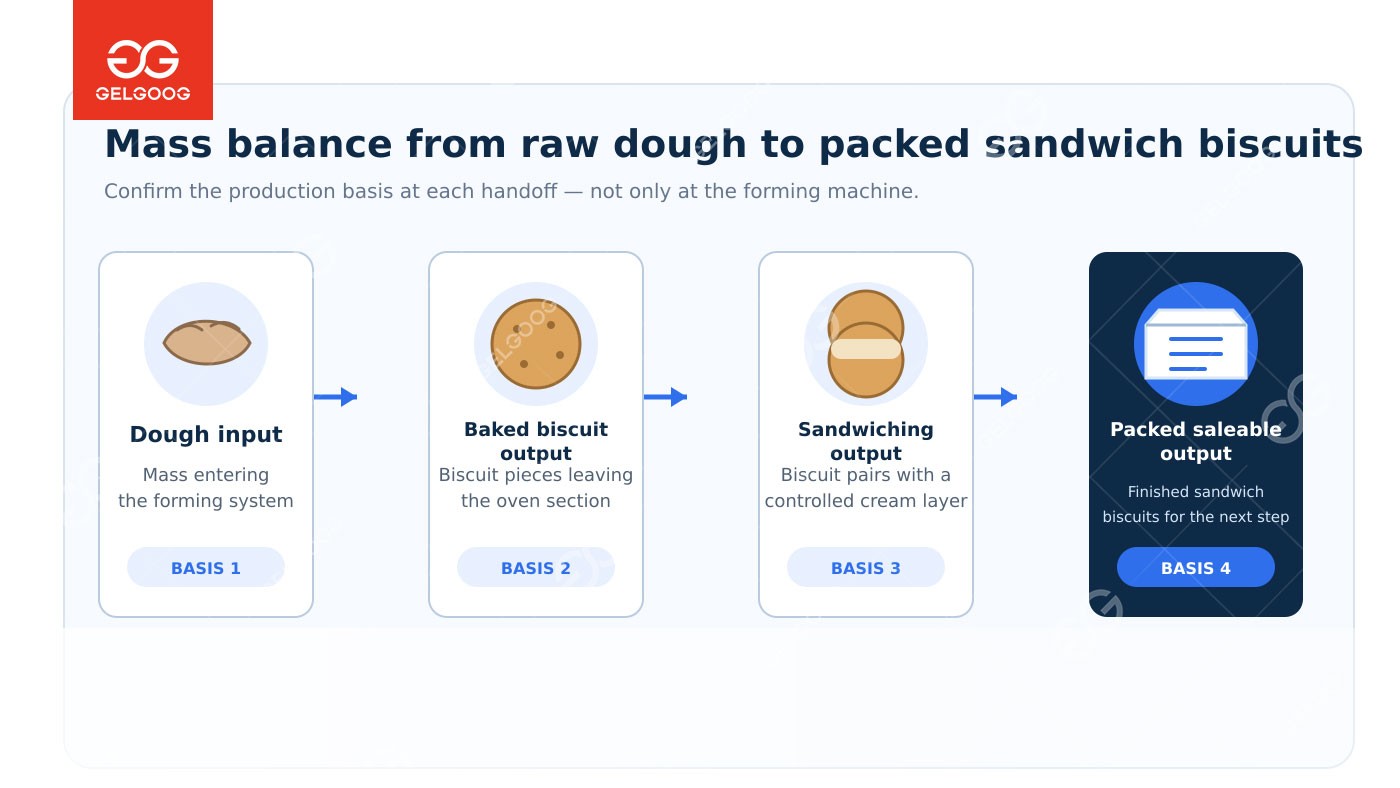
2. ¿La propuesta incluye una moldeadora rotativa o una cortadora rotativa?
Si el producto requiere moldeo rotativo, la propuesta debe indicar que la masa entra directamente en las cavidades de un rodillo grabado. Una línea que forma una lámina y después la corta o troquela responde a otro proceso.
El moldeo rotativo se utiliza para elaborar galletas de masa corta adecuadas para este método, incluidas bases para productos sándwich. El diseño de las cavidades participa en la definición del tamaño, relieve y geometría de la pieza.
| Moldeo rotativo | Laminado y corte o troquelado |
|---|---|
| La masa se introduce en cavidades grabadas | La masa se transforma primero en una lámina |
| Las piezas se extraen del rodillo moldeador | Las piezas se separan mediante corte o troquelado |
| No genera la banda continua de recortes característica de una línea de laminado y troquelado | Puede generar recortes que se retornan al proceso |
| Debe comprobarse el llenado y la extracción de las cavidades | Deben comprobarse el espesor de lámina y el comportamiento del corte |
La palabra “rotativa” por sí sola no identifica el proceso. Pida al proveedor un esquema de alimentación, formación y extracción, junto con imágenes del módulo propuesto.
También es necesario probar la receta prevista. Una masa que llena correctamente el molde debe poder salir de sus cavidades y transferirse sin deformaciones incompatibles con el producto.
La ausencia de recortes de troquelado tampoco significa ausencia total de pérdidas: pueden existir piezas defectuosas durante el arranque, problemas de extracción o roturas en las transferencias.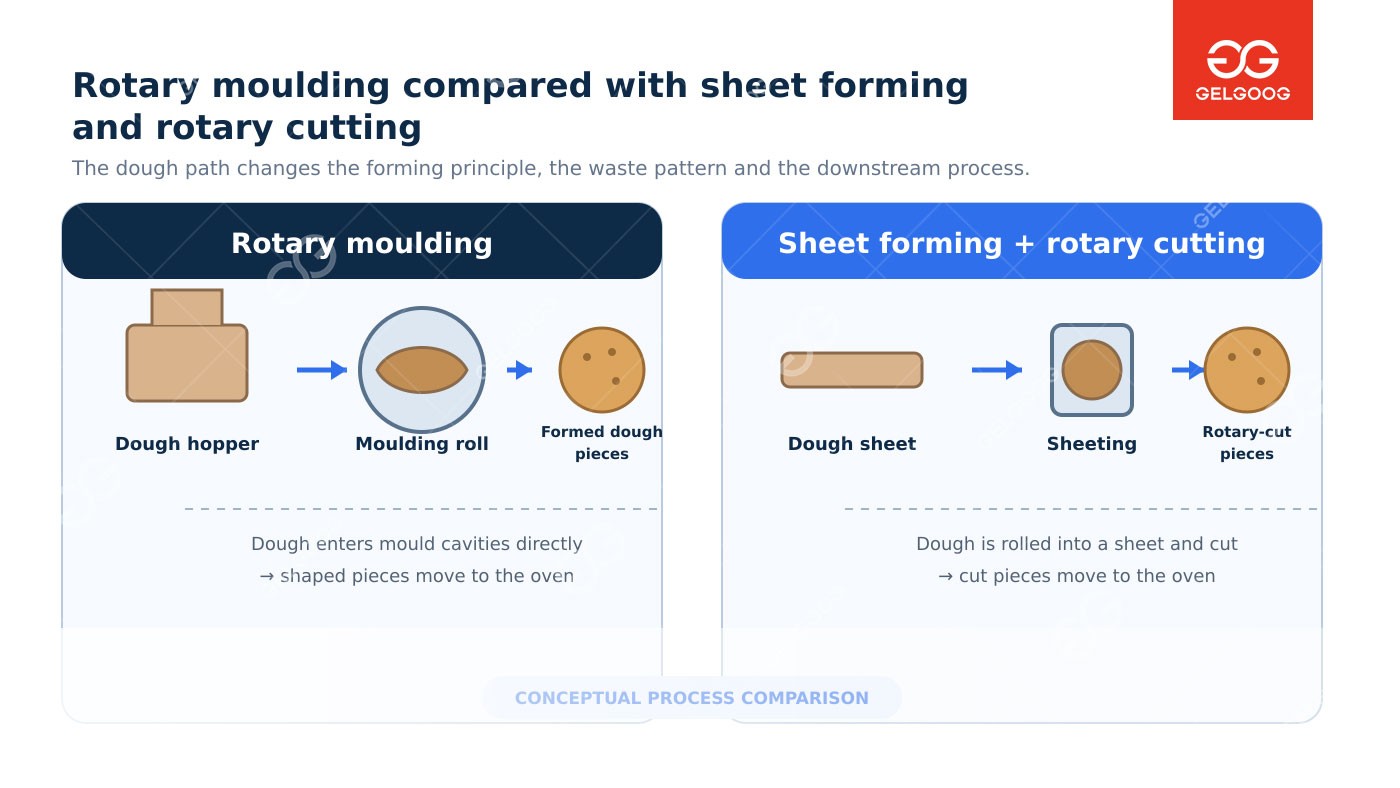
3. ¿Un ancho de trabajo de 800 mm permite confirmar la producción del horno?
No. El ancho útil define parte del espacio disponible, pero no determina por sí solo los kilogramos por hora de tapas aceptadas.
Para dimensionar un horno túnel deben relacionarse:
Ancho realmente utilizable para colocar el producto.
Número de piezas por fila y separación entre ellas.
Distancia entre filas.
Peso de cada tapa después del horneado.
Longitud útil de cocción.
Tiempo necesario para obtener el producto aceptado.
Como comprobación geométrica preliminar:
Tapas/min = piezas por fila × velocidad de banda en m/min ÷ paso longitudinal en metros.
kg/h horneados = tapas/min × peso de cada tapa en gramos × 60 ÷ 1.000.
El paso longitudinal es la distancia entre posiciones equivalentes de dos filas consecutivas, no solo el espacio libre entre piezas.
El resultado debe contrastarse con el proceso térmico. Aumentar la velocidad de banda reduce el tiempo de permanencia si la longitud del horno permanece igual.
En un horno túnel a gas, la revisión debe incluir el tipo de gas disponible, las condiciones de suministro, la regulación por zonas, la extracción y los requisitos de instalación.
Pida que el consumo declarado identifique el producto, la carga, las condiciones de operación y la base de medición. Una potencia térmica instalada no equivale al consumo real durante la producción.
La aceptación del horno debe vincular capacidad con calidad: dimensiones, color, humedad o actividad de agua cuando corresponda, textura y resistencia para las operaciones posteriores. Los límites deberán acordarse con el equipo de calidad y verificarse mediante pruebas.
4. ¿Cómo coordinar el enfriamiento y la crema de base grasa?
Las tapas deben llegar al encremado en condiciones compatibles con el relleno. Después del armado, el sándwich debe soportar acumulación, transporte y envasado sin desplazamientos o daños fuera de los límites acordados.
Son dos comprobaciones distintas.
Antes del encremado
Defina las condiciones aceptables de entrada de las tapas: temperatura, integridad, dimensiones y orientación.
No basta con indicar una longitud de transportador. El resultado del enfriamiento también depende del producto, de la carga y del ambiente de la fábrica.
Los sistemas de manejo de galletas combinan transporte, enfriamiento, canalización y apilado para conectar el horno con el encremado o el empaque. Sus interfaces forman parte del desempeño de la línea.
Preparación y dosificación de la crema
Una crema saborizada de base grasa necesita una evaluación específica de formulación, mezclado, temperatura de trabajo y dosificación. No debe confundirse automáticamente con crema láctea fresca ni con un relleno acuoso.
Incluya en la revisión técnica cómo se controlarán:
Homogeneidad y consistencia entre lotes.
Temperatura durante preparación, espera y alimentación.
Peso depositado en cada unidad.
Centrado del relleno y colocación de la tapa superior.
Limpieza y cambios de sabor, incluidos los alérgenos pertinentes.
Después del armado
Compruebe si hace falta una etapa adicional de estabilización o enfriamiento. No debe añadirse por rutina ni omitirse para reducir el presupuesto.
La decisión debe basarse en el comportamiento del relleno: desplazamiento entre tapas, adherencia, deformación y respuesta al transporte y al empaque. Las condiciones finales requieren pruebas con la formulación prevista.
5. ¿Cómo comprobar la capacidad de flow pack y VFFS?
La producción en kg/h debe convertirse en paquetes por minuto para cada presentación. Un envase pequeño exige más ciclos de empaque para transportar la misma masa de producto.
La relación preliminar es:
Paquetes/min = kg/h de producto × 1.000 ÷ peso neto por paquete en gramos ÷ 60.
Para un objetivo ilustrativo de 750 kg/h:
| Peso neto por paquete | Paquetes/min teóricos |
|---|---|
| 100 g | 125,0 |
| 150 g | 83,3 |
| 200 g | 62,5 |
Son valores calculados con pesos nominales y sin pérdidas ni paradas. No representan la velocidad requerida de una máquina ya seleccionada: todavía deben considerarse la variación de peso, los rechazos y la disponibilidad efectiva del sistema.
Flow pack horizontal
Confirme cuántas galletas contiene cada paquete, su orientación, la forma de agrupación y si se utilizará bandeja.
La envolvedora puede disponer de suficiente velocidad nominal y, aun así, recibir grupos incompletos si la alimentación o el conteo no acompaña.
La evaluación debe incluir formación del grupo, transferencia, integridad del producto, material de empaque y calidad del sellado.
Envasado vertical VFFS
La compatibilidad debe probarse con el sándwich real. Revise el recorrido desde la dosificación hasta la bolsa, las caídas y el comportamiento del relleno.
Entre los criterios de prueba deberían figurar roturas, separación de tapas, manchas de crema y producto atrapado en la zona de sellado. La velocidad de bolsas por minuto no demuestra por sí sola que el producto llegará intacto.
¿Los formatos funcionarán por turnos o simultáneamente?
Si cada presentación debe absorber toda la producción, cada ruta necesita evaluarse para ese caudal. Si se distribuye el producto entre varias envasadoras, indique en la matriz de comparación qué cantidad recibe cada una.
El sistema de pesaje y envasado debe seleccionarse junto con su alimentación y distribución de producto.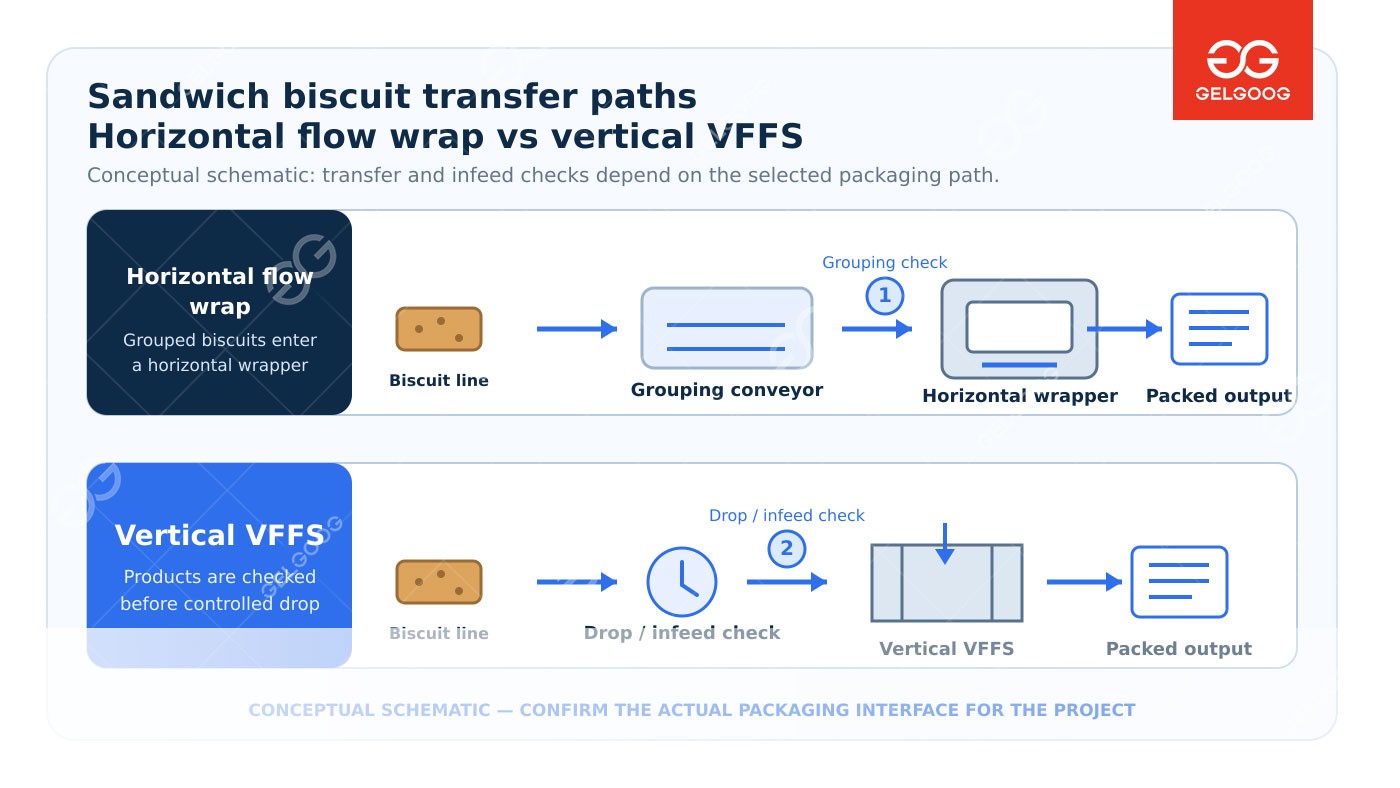
6. ¿Qué debe incluir una oferta de línea completa?
Una oferta comparable necesita límites de suministro claros. “Línea completa” puede significar hasta la salida de enfriamiento, hasta la entrada de las envasadoras o hasta el paquete terminado.
Si la garantía solicitada corresponde al producto envasado, hay que identificar quién asume la integración y la comprobación de ese resultado.
| Área | Información que conviene exigir |
|---|---|
| Masa | Capacidad útil por lote, ciclo completo, alimentación y coordinación con la moldeadora |
| Moldeo | Proceso confirmado, ancho útil, rodillos incluidos y condiciones de capacidad |
| Horno | Configuración, calidad objetivo y necesidades de gas y extracción |
| Enfriamiento y crema | Condiciones de entrada y salida, preparación, dosificación y estabilización |
| Acumulación | Capacidad útil, tiempo que puede absorber y respuesta ante una parada |
| Empaque | Formatos incluidos, alimentación, cambios de formato y criterios de aceptación |
| Servicios industriales | Potencia instalada, demanda prevista, gas, aire comprimido y otros servicios necesarios |
| Implantación | Plano general, accesos, alturas, limpieza, mantenimiento y futuras ampliaciones |
Un acumulador puede absorber interrupciones breves, pero no compensar indefinidamente una envasadora con capacidad insuficiente. Compruebe su autonomía para el caudal previsto y qué ocurre al llenarse.
La oferta también debe separar incluidos, opcionales, exclusiones y desviaciones frente a la solicitud técnica.
Para el precio, compare condiciones de entrega equivalentes y detalle transporte, instalación, puesta en marcha, capacitación, repuestos, garantía y calendario. El alcance de instalación y entrega debe quedar asociado a responsabilidades concretas del proveedor y de la planta.
7. ¿Cómo demostrar la capacidad mediante FAT y SAT?
El protocolo debe medir producción conforme bajo condiciones previamente acordadas. Mostrar máquinas funcionando o alcanzar brevemente una velocidad máxima no demuestra la capacidad final de la línea.
La FAT, o prueba de aceptación en fábrica, y la SAT, realizada después de la instalación en destino, deberían definir:
Producto de ensayo: receta, dimensiones, peso de tapas, cantidad de crema y materiales de empaque.
Configuración: equipos conectados, formatos evaluados y servicios disponibles.
Período de medición: duración, estabilización inicial y tratamiento de las paradas.
Resultado aceptable: masa neta en paquetes conformes, integridad, peso, armado y sellado.
Registro de pérdidas: roturas, rechazos, producto retenido y material recuperable.
Cierre de desviaciones: ajustes, responsables, plazos y condiciones de repetición.
Distinga la producción durante marcha estable del promedio de un turno con cambios de formato, limpieza y otras paradas. Ambas mediciones pueden ser útiles, pero responden a preguntas diferentes.
Si las envasadoras no están disponibles durante la FAT, deje por escrito qué interfaces quedan comprobadas y qué parte de la validación se realizará durante la SAT. No corresponde presentar una prueba hasta la entrada de empaque como aceptación del producto final envasado.
Las referencias de otros proyectos también deben evaluarse por su comparabilidad: proceso de formación, tipo de producto, relleno, ancho útil y alcance de empaque. Un video de una línea distinta puede ilustrar un módulo, pero no demostrar automáticamente la capacidad de la configuración ofertada.
8. Preguntas frecuentes antes de solicitar una cotización
¿Una moldeadora de 750 kg/h garantiza 750 kg/h de galletas envasadas?
No. Esa cifra puede referirse a masa cruda. El balance debe incorporar horneado, adición de crema, pérdidas posteriores y capacidad de empaque.
¿Un horno de 800 mm sirve para cualquier objetivo de producción?
No. El ancho es solo una variable. También importan longitud, distribución de piezas, peso, tiempo de cocción y criterios de calidad.
¿La misma masa puede utilizarse en moldeo rotativo y en laminado?
No debe darse por hecho. Son procesos diferentes; la compatibilidad de la receta debe evaluarse para la formación propuesta y el producto requerido.
¿Una capacidad garantizada se aplica a todos los sabores y formatos?
Solo cuando la garantía los incluye expresamente y existe una base de validación. Cambios de crema, tamaño o empaque pueden modificar las condiciones de operación.
¿Qué información ayuda a obtener una oferta técnicamente comparable?
Una ficha del producto con dimensiones, pesos de tapas y relleno, muestras o fotografías, proceso de formación requerido, producción neta objetivo, formatos de empaque, plano de planta y servicios disponibles.
Solicite una revisión de capacidad y alcance para su proyecto
Antes de comparar precios, compruebe que las propuestas utilizan la misma definición de producto terminado.
Comparta con GELGOOG su ficha de producto o solicitud técnica para una evaluación inicial del balance de producción, los módulos necesarios, las interfaces de empaque y los puntos que requieren ensayo.
Las capacidades, consumos y condiciones de aceptación deberán confirmarse en la propuesta técnica específica. Si una referencia o una prueba disponible no corresponde al producto solicitado, esa diferencia debe quedar identificada.
Envíe las especificaciones de su proyecto para solicitar una revisión técnica.


